
Hogar > Productos > IML de envasado de alimentos > Etiqueta IML para envases de refrigerios > Contenedor de bocadillos de PP de moldeo por inyección con etiqueta IML
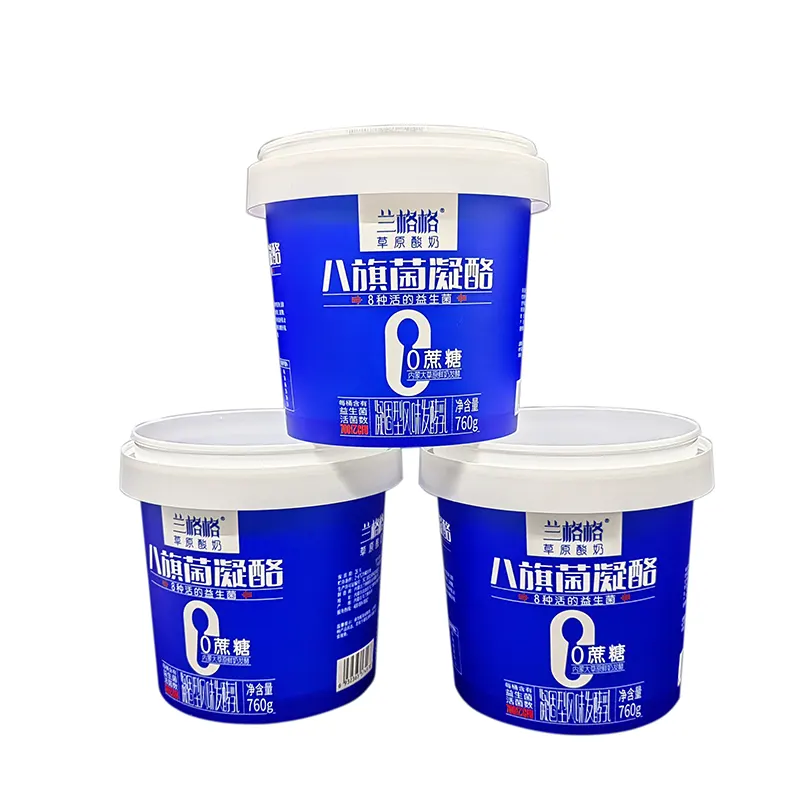
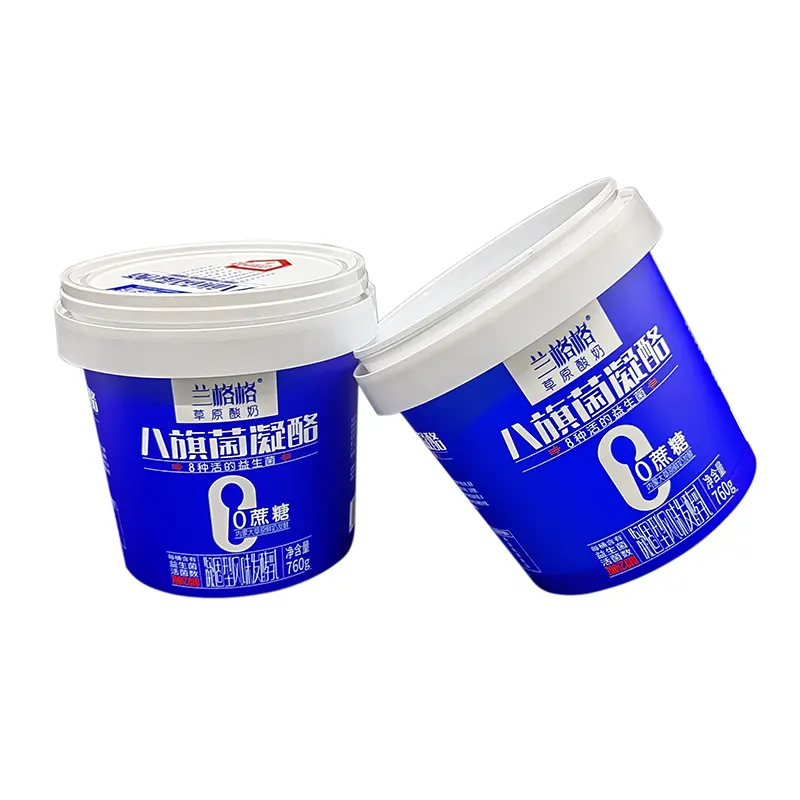
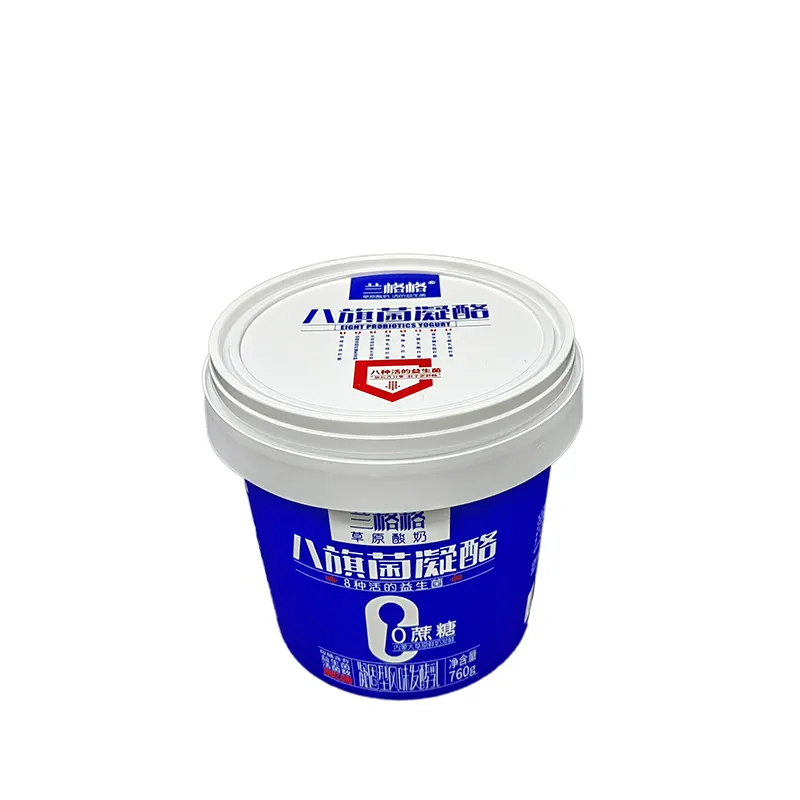
Contenedor de bocadillos de PP de moldeo por inyección con etiqueta IML
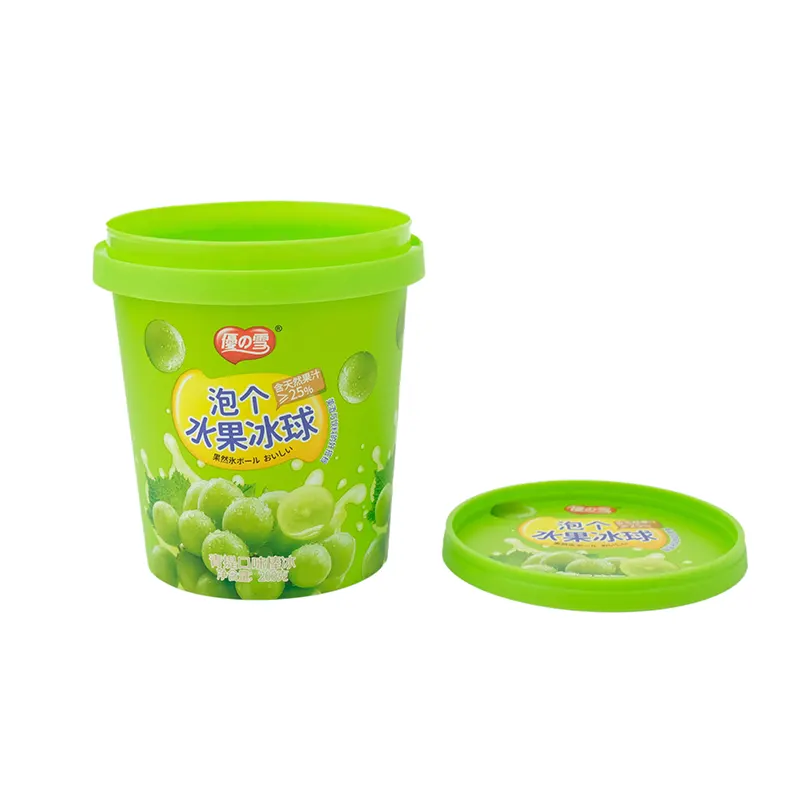
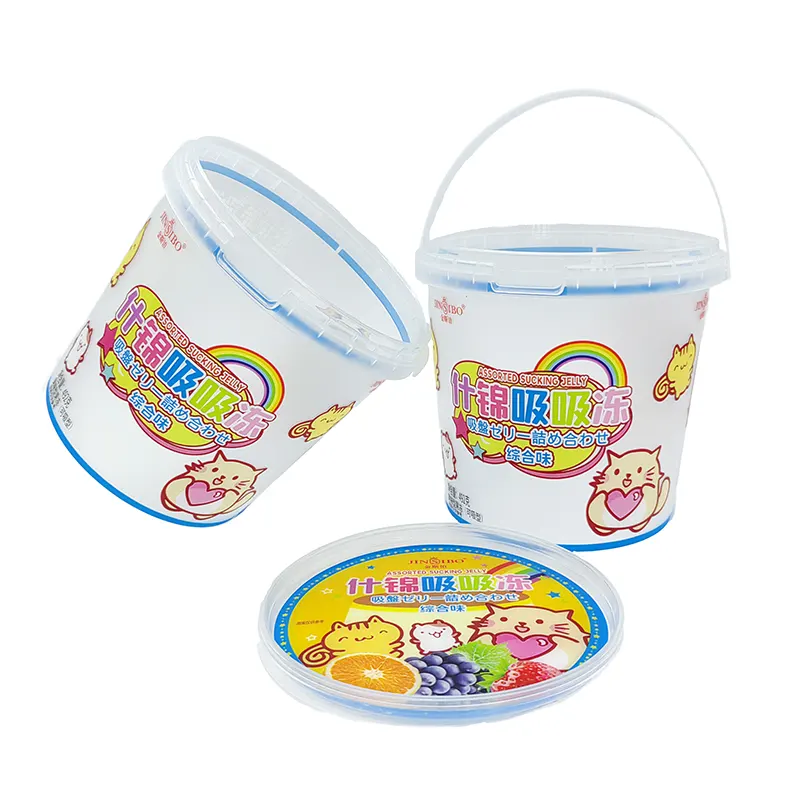
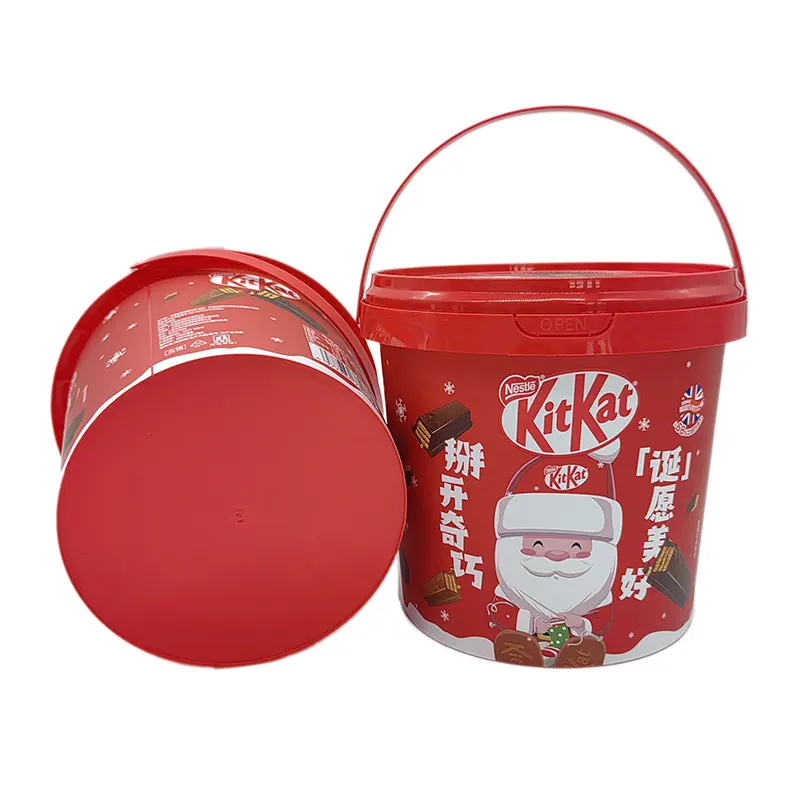
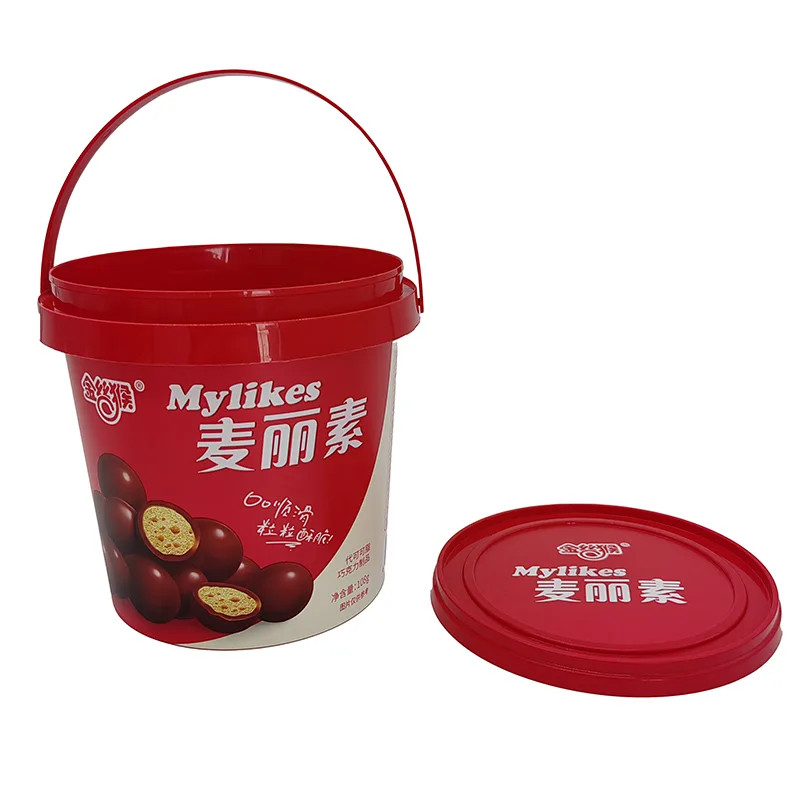
El recipiente para refrigerios de PP de moldeo por inyección con etiqueta IML suministrado por Zhongyu Factory es adecuado para cubos de plástico de gran capacidad para queso, yogur y leche fermentada. Está especialmente desarrollado con un proceso dedicado para la forma de arco del cuerpo del cañón y la estructura de brida de la boca del cañón.
Enviar Consulta
Descripción del Producto
El recipiente para refrigerios de PP de moldeo por inyección con etiqueta IML creado por el fabricante Zhongyu se integra con el cuerpo del barril de PP durante el proceso de moldeo por inyección. Los gráficos y el texto están incrustados dentro de la pared del barril y no hay pegamento ni película en el exterior del barril.
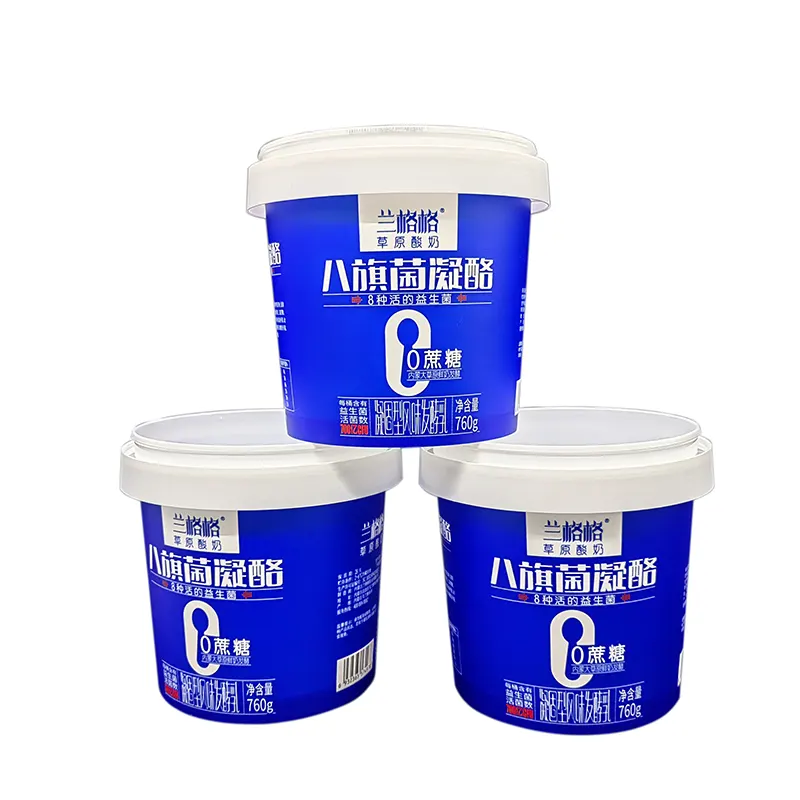
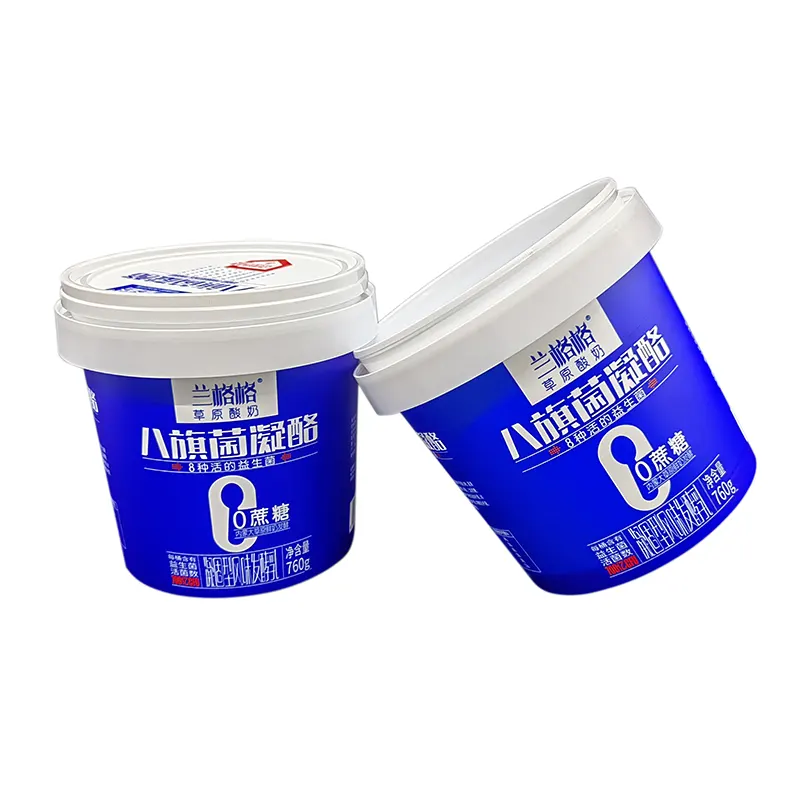
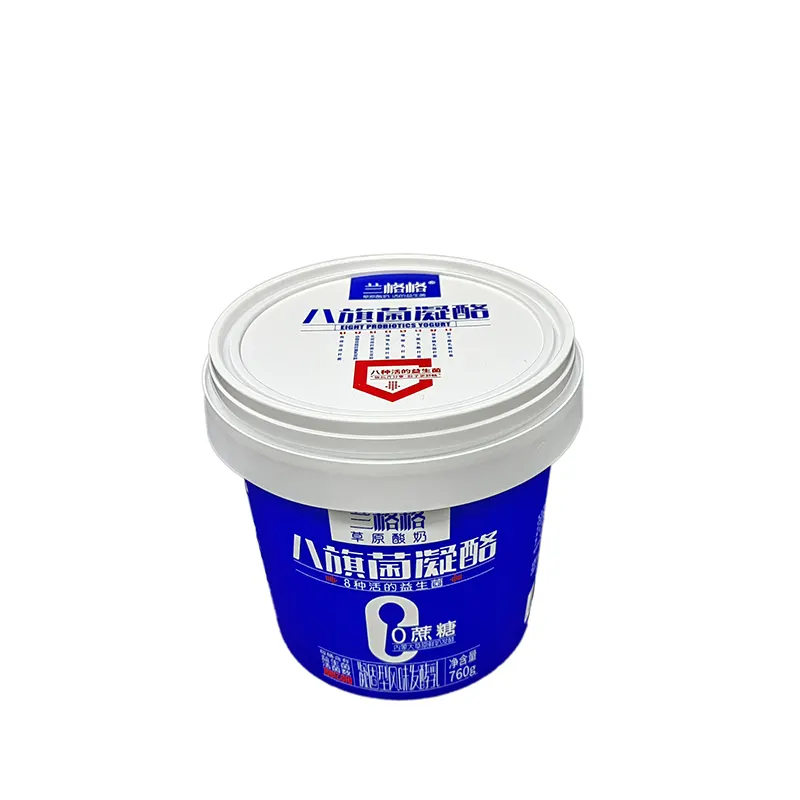
Proceso de producción de moldeo por inyección de etiquetas IML:
1. Impresión por huecograbado sobre película PET/PP y laminación
2. Cortar en hojas de etiquetas estándar
3. El robot automático coloca las etiquetas en la cavidad del molde de inyección.
4. Inyección de plástico fundido, película y plástico fundido en una sola pieza.
5. Desmoldar productos plásticos IML terminados directamente
Proceso de fabricación
1. Evaluación de selección de materiales: según las condiciones de uso de alimentos refrigerados de gran capacidad, seleccione materiales de membrana y tintas que sean resistentes a bajas temperaturas y ácidos. Realizar inspecciones de lotes de materias primas y establecer archivos de materiales.
2. Procesamiento de gráficos de superficie y superficies curvas: basándose en el modelo 3D del cañón recto de boca ancha, analice la deformación por estiramiento de cada parte del cuerpo del cañón y realice un procesamiento de compensación gráfica para áreas grandes de color de fondo, códigos de barras y texto pequeño, y genere archivos de producción.
3. Operación de impresión en un entorno libre de polvo: complete la impresión offset multicolor en un taller limpio, controle estrictamente la desviación de la impresión offset, solidifique completamente la tinta y evite el riesgo de migración de tinta en la etapa posterior.
4. Procesamiento de troquelado de precisión: corte la etiqueta de acuerdo con el contorno del cuerpo del cilindro, controle las esquinas de los bordes y la tolerancia de tamaño, y elimine las rebabas y los materiales dañados.
5. Verificación del moldeo por simulación: realice la verificación del molde según las condiciones de moldeo por inyección del cilindro de boca ancha, verifique si las áreas grandes del color de fondo están moteadas, la legibilidad del código de barras y la posición de los gráficos, y confirme la calificación antes de sellar la muestra.
6. Clasificación y entrega de embalaje: clasifique los materiales en láminas de acuerdo con los requisitos del equipo de moldeo por inyección del cliente y entregue los materiales relevantes en contacto con alimentos junto con este lote.
Etiqueta IML personalizada a prueba de agua en molde para especificaciones de producto de envasado de alimentos
|
Material IML |
BOPP, PET, PLA, HDPE |
|
Tamaño IML |
Personalizado según el tamaño de troquelado |
|
Espesor IML |
65-85 micras |
|
Temperatura |
-30°C-120°C |
|
Ventajas principales |
Tecnología Whole Shaped, resistente a los arañazos, resistente al agua |
|
Escenarios de aplicación |
Envase de alimentos, productos químicos diarios, embalajes industriales, electrodomésticos, productos para mangueras |
|
Ricos efectos de impresión |
Piel de naranja, Mate, Alto brillo, Transparente, Holograma láser, Aluminio metálico, Arco iris, Cambio de color, 3D, Relieve |
|
Colores de impresión |
Máximo 11 colores |
Punto de venta principal
El color base cubre un área grande y se forma de manera estable.
El código de barras y el texto pequeño se forman de forma fiable.
Es adecuado para ambientes de alimentos ácidos refrigerados.
Elimina los riesgos higiénicos causados por las costuras de pegamento.
Es compatible con líneas de producción automatizadas de moldeo por inyección.
La apariencia del cuerpo del cañón tiene un fuerte sentido de unidad.
Notas de atención
1. El borde de la abertura grande del cubo sufrirá un estiramiento local. Los gráficos y textos importantes del manuscrito deben evitar el área con la deformación del borde para evitar que se distorsione la información clave.
2. El gran fondo de color sólido requiere una temperatura de moldeo por inyección y especificaciones del molde específicas. Para proyectos nuevos, es necesario realizar un moldeo de prueba en la máquina. No se recomienda producir en masa directamente sin realizar pruebas.
3. El recipiente para refrigerios de PP de moldeo por inyección con etiqueta IML se utiliza para alimentos fermentados ácidos. Es necesario confirmar que los consumibles coincidan con la acidez del producto. No aplicar directamente los parámetros IML generales para productos de uso diario.
4. El cubo terminado debe evitar la exposición prolongada a la luz solar directa para evitar que el sustrato de PP envejezca y afecte indirectamente la apariencia de la impresión.
5. Las posiciones de escape y compuerta del molde afectarán el efecto de moldeo IML. En la etapa inicial, es necesario evaluar simultáneamente la estructura del molde para reducir el riesgo de defectos en el color base.
Preguntas frecuentes
P1: ¿El cubo para alimentos de gran capacidad con una gran área de color base de color sólido tiende a perder color después del moldeo por inyección?
R: Realizamos pruebas de simulación de moldes y compensación gráfica por adelantado, optimizamos los parámetros del proceso y reducimos la probabilidad de que el color se desvanezca en el color base.
P2: ¿Se puede escanear y reconocer normalmente el código de barras formado por IML?
R: Compensamos la deformación del código de barras, probamos el rendimiento del escaneo mediante la verificación del molde y nos aseguramos de que pueda escanearse y reconocerse normalmente después de su formación.
P3: ¿La tinta de la etiqueta de los alimentos ácidos fermentados y refrigerados provocará migración?
R: Seleccionamos consumibles resistentes a los ácidos de calidad alimentaria, realizamos una verificación de la condición del proceso del nuevo proyecto y evitamos el riesgo de migración de tinta.
P4: ¿Su empresa completa todos los procesos de producción?
R: La impresión y el troquelado se realizan en nuestra fábrica de sala blanca, sin subcontratación, y se conservan registros completos de los lotes.
P5: ¿Cómo manejar la brida de la boca del cucharón de boca grande que causa deformación gráfica?
R: Evite el área de deformación de la brida y optimice el calado basándose en los dibujos 3D de antemano.
P6: ¿Qué materiales se deben proporcionar para las pruebas de muestra del nuevo proyecto?
R: Proporcione los dibujos 3D del cubo de alimentos y luego podremos comenzar el análisis del proceso y la evaluación preliminar.
P7: ¿Se pueden adaptar los cucharones de boca grande IML a los equipos de moldeo por inyección de alta velocidad de las fábricas de alimentos?
R: La planitud y la tolerancia de tamaño del material en láminas están estrictamente controladas y están adaptadas para la producción de etiquetado automático de cubos de boca grande.
Etiquetas calientes: Contenedor de refrigerios de PP con etiqueta IML, Contenedor de refrigerios de PP de moldeo por inyección, Fabricante de recipientes de refrigerios personalizados
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
Productos relacionados